语言选择:


电子制造洁净车间普遍面临低浓度臭氧污染的挑战,其来源涵盖紫外臭氧清洗、臭氧水清洗、电晕放电设备及洁净室静电消除器等多个工艺环节。我国《工作场所有害因素职业接触限值第1部分:化学有害因素》(GBZ 2.1-2019)规定工作场所空气中臭氧最高容许浓度为0.3 mg/m³;美国职业安全健康管理局(OSHA)设定的8小时时间加权平均允许接触限值为0.1 ppm(约0.2 mg/m³),美国国家职业安全卫生研究所(NIOSH)规定的推荐接触限值为上限值0.1 ppm,即工作日内任何时间均不得超过该浓度。臭氧超标不仅危害操作人员呼吸系统健康,还会加速橡胶密封件、电缆外皮老化,腐蚀金属表面与电气触点,影响精密电子设备稳定性。在活性炭吸附法、热分解法和催化分解法三种主流臭氧治理技术中,催化分解法以常温运行、零能耗、无二次污染等综合优势,成为电子制造洁净车间低浓度、大风量臭氧治理的技术优选。合理的催化剂选型——包括活性成分体系、比表面积、机械强度、耐湿性能及催化剂形态——是实现长期稳定臭氧控制的关键。
电子制造洁净车间的臭氧并非单一来源,而是多种工艺和设备共同作用的结果。
是最主要的来源之一。该工艺利用185 nm短波紫外光将空气中的氧气光解生成臭氧,利用臭氧的强氧化性去除硅片、硬盘碟片、有机电致发光显示基板等表面的有机污染物。有研究对某硬盘零件厂使用短波紫外光作为改变碟片表面特性技术的作业环境进行了实测,结果显示设备周围臭氧浓度达150 ppb以上。清洗结束后,腔体内残留的臭氧会随基板入口端及出口端逸散至洁净车间。
同样不可忽视。半导体制造中常使用臭氧水去除硅片表面的光刻胶残留和有机污染物。臭氧水浓度通常为2-20 ppm,部分工艺可达50-100 ppm。溶解在水中的臭氧在循环输送和排液过程中不断逸散,清洗槽开口和排水口附近浓度相对集中。输送过臭氧化水的排水管顶部空间也可能意外释放臭氧气体。
是另一重要来源。电晕放电在高电压下使空气电离,氧分子在强电场中被裂解为活性氧原子,随后与氧分子结合生成臭氧。放电区域越集中、电压越高、空气参与度越大,臭氧生成量越高。这一过程在电晕处理、静电除尘、等离子表面处理等设备中普遍存在。
同样可能增加洁净室中的臭氧浓度。多个设置在洁净室天花板上的静电消除器,在运行过程中可能因溅射、粉尘积聚等因素产生臭氧。
臭氧作为一种强氧化剂和刺激性气体,其职业接触限值受到国内外严格管控。
我国《工作场所有害因素职业接触限值第1部分:化学有害因素》(GBZ 2.1-2019)规定,工作场所空气中臭氧最高容许浓度为0.3 mg/m³。美国OSHA规定的允许接触限值为8小时时间加权平均浓度0.1 ppm(约0.2 mg/m³),NIOSH设定的推荐接触限值为上限值0.1 ppm。美国政府工业卫生师协会(ACGIH)根据工作强度不同,将全班制职业臭氧暴露阈值设定为轻、中、重度工作分别0.1、0.08、0.05 ppm。
电子制造无尘室在实际操作中,通常将臭氧浓度≤0.1 ppm作为消毒残留的安全参考标准。洁净车间臭氧消毒完成后,室内臭氧浓度需降至0.1 ppm以下,人员方可安全返回车间。
需要特别指出的是,臭氧在常温下虽可自行分解为氧气,半衰期约50分钟。但半导体洁净室属于密闭环境,换气次数有限,臭氧自然消散速度缓慢,必须采取主动净化措施。
臭氧的超标存在对人员健康和生产质量构成双重威胁。
最为直接。臭氧是一种高毒刺激性气体。当臭氧浓度超过0.1 ppm时,可引起鼻和喉头黏膜的刺激。有研究表明,健康非吸烟者群体的呼吸功能反应阈值在0.15 ppm或以下。臭氧浓度为0.1-0.2 mg/m³时可引起哮喘发作,导致上呼吸道疾病恶化;浓度在2 mg/m³以上可引起头痛、胸痛。臭氧浓度达到1 mg/L时可导致人体呼吸加速,出现胸闷、心悸等症状;达到2.5-5.5 mg/L时可引起脉搏加速、咳嗽、头痛,严重者出现肺功能受损。长期暴露于超标臭氧环境,还可能增加呼吸系统疾病风险。
同样不容忽视。臭氧对金属有腐蚀作用,同时对非金属材料也有强烈的腐蚀作用。在车间环境中,低浓度臭氧的长期存在会加速橡胶密封件、电缆外皮老化,腐蚀金属表面与电气触点。有研究指出,如果将氮化镓系半导体激光器芯片的电极暴露于臭氧中,可能产生性能劣化或缩短寿命。洁净区臭氧对设备和电子原件具有腐蚀性,可能影响精密电子设备的稳定性和产品良率。
同样值得关注。臭氧具有反应性,在半导体器件的生产中是不希望存在的。洁净室中的污染物会使半导体晶圆的电性能劣化。低浓度臭氧的长期存在还会影响精密电子设备的稳定性,降低产品良率。
目前业界处理臭氧的主流方法包括活性炭吸附法、热分解法和催化分解法。
利用活性炭的多孔结构吸附臭氧分子,在吸附过程中臭氧在活性炭表面发生化学反应分解为氧气。该方法设备简单、初期投入较低。然而,活性炭的吸附容量有限,且活性炭会因与臭氧的反应而被消耗,并可能生成一氧化碳或二氧化碳。有研究表明,当相对湿度从50%降至30%时,新活性炭过滤器在70 ppb臭氧浓度下的单次通过效率相对降低了6%,在500 ppb浓度下老化速率几乎翻倍。湿度对活性炭的影响具有双重性:水可以促进臭氧与活性炭之间的化学反应,但在高相对湿度下会堵塞活性炭上的反应位点。此外,活性炭自身存在氧化发热的风险。
通过将含臭氧的气体加热至300-400℃,促使臭氧分子获得足够能量发生分解反应。该方法分解效率较高,但能耗巨大,需要专门的加热设备与隔热措施,运行成本高昂。热分解法适用于高浓度、小风量的工业尾气集中处理,不适用于洁净车间这种低浓度、大风量、连续运行的场景。
利用催化剂降低臭氧分解反应的活化能,使反应在常温常压下高效进行。催化剂可在常温下高效分解臭氧,无需额外能量输入。催化分解法无二次污染,能耗极低,催化剂使用寿命长。对于电子制造洁净车间低浓度(通常1-50 ppm)、大风量、连续运行的工况,催化分解法在机理、能耗与工程适配性方面均优于吸附法和热分解法。
| 治理技术 | 原理 | 适用工况 | 主要局限 |
|---|---|---|---|
| 活性炭吸附法 | 活性炭物理吸附+表面反应 | 间歇、低风量 | 易饱和、湿度影响大、有自燃风险、消耗性 |
| 热分解法 | 高温加热(300-400℃) | 高浓度、小风量 | 能耗极高、设备复杂、运行成本高昂 |
| 催化分解法 | 催化剂常温分解 | 低浓度、大风量 | 需定期更换催化剂 |
催化分解法的工作原理建立在明确的化学反应与材料科学基础上。
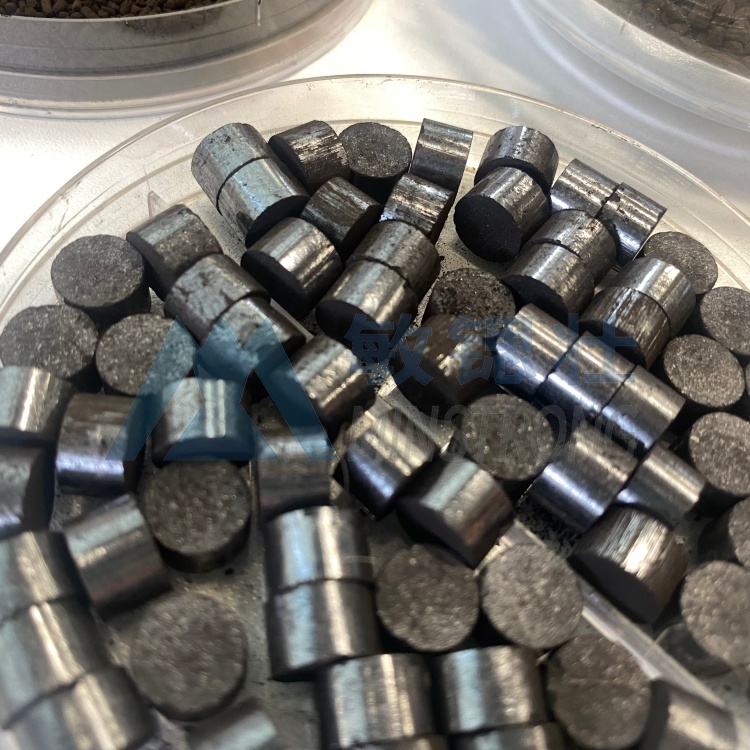
臭氧(O₃)在催化剂表面活性位点上发生催化分解反应,总反应式为:2O₃ → 3O₂。以铜锰复合催化剂为例,其主要成分为高活性二氧化锰(MnO₂)和氧化铜(CuO)。二氧化锰提供丰富的活性位点,氧化铜则增强电子转移能力,两者通过协同作用显著提升催化活性和稳定性。
分解过程可分为三个步骤:首先,臭氧分子吸附在催化剂表面的活性位点(如Mn⁴⁺和Cu²⁺)上;其次,活性位点向臭氧分子提供电子,使其分解为氧原子和氧气分子;最后,氧原子与其他臭氧分子或氧原子结合,生成更多的氧气分子。研究表明,铜锰催化剂体系对臭氧分解具有良好的稳定性和高活性。
体现在多个维度:
催化剂性能直接决定治理效果与使用寿命。针对电子制造洁净车间的特殊工况,选型应重点关注以下要点:
实践表明,锰铜复合氧化物(MnO₂+CuO)体系在臭氧分解中表现出较高活性与较好耐湿性。二氧化锰提供丰富的活性位点,氧化铜增强电子转移能力。研究显示,CuO改性的催化剂比未改性的催化剂表现出更好的臭氧分解活性。活性成分含量是影响催化效率的关键参数之一。
比表面积决定臭氧与活性位点的接触效率,直接影响分解速率。比表面积越高,臭氧吸附能力越强、反应接触面积越大、催化效率越高。高品质催化剂应具备高比表面积以提供更多的活性位点。
催化剂需承受长期气流冲击,机械强度不足会导致颗粒破碎、粉化、压降升高。蜂窝状催化剂在这方面具有结构优势——整体式结构避免了颗粒间的摩擦与粉化。蜂窝状催化剂的抗压强度应达到一定标准以减少运输和安装中的破损。
高湿空气会竞争活性位点,是当前臭氧催化剂研发面临的主要挑战之一。水分子与臭氧分子在催化剂表面存在竞争吸附,在高湿度环境下水分的吸附积累将阻断催化反应并占据氧空位,导致催化材料失活。电子制造洁净车间通常温湿度受控,但仍需关注催化剂在适度湿度条件下的稳定性。
蜂窝状臭氧分解催化剂适合处理低浓度大风量臭氧气体,具有低风阻、高分解效率、装卸方便等优点。在大流量低浓度场景(如洁净车间排风),臭氧浓度一般在几ppm到十几ppm之间,风量可达数万立方米每小时,工程上倾向于选择空速适应性较好的蜂窝状催化剂,空速区间可达15000-50000 h⁻¹,以减少设备尺寸和投资。蜂窝状催化剂压降低、节能,在处理大风量气体时具有显著的工程优势。相比颗粒状催化剂床层可能产生的1500-2000 Pa压降,蜂窝状结构的低风阻特性可显著降低风机能耗。
此外,工程设计中还需关注空速参数。空速升高会缩短气体停留时间,降低臭氧去除效率。通用测试数据显示,空速从20000 h⁻¹升至40000 h⁻¹时,臭氧分解效率从约98%降至约90%。因此,需要根据实际处理风量和目标效率选择合适的空速区间。对于洁净车间低浓度、大风量场景,建议空速区间为10000-50000 h⁻¹。同时,前端应设置粉尘过滤措施,避免颗粒物堵塞催化剂孔道。
电子制造洁净车间的低浓度臭氧问题源自紫外臭氧清洗、臭氧水清洗、电晕放电设备及静电消除器等多个工艺环节。我国GBZ 2.1-2019标准规定臭氧最高容许浓度为0.3 mg/m³,美国OSHA和NIOSH均将0.1 ppm设为职业接触限值。臭氧超标对操作人员健康、精密设备寿命和产品良率构成多重威胁。在活性炭吸附法、热分解法和催化分解法三种主流治理技术中,催化分解法以常温运行、零能耗、无二次污染的综合优势,成为洁净车间低浓度、大风量臭氧治理的技术优选。锰铜复合氧化物体系催化剂在活性方面表现突出,蜂窝状形态则在大风量工况下具有工程适配优势——低风阻可显著降低能耗,高空速适应性可减小设备体积。合理的催化剂选型——包括活性成分体系、比表面积、机械强度、耐湿性能及催化剂形态——与科学的空速和床层设计,是实现洁净车间长期稳定臭氧控制的关键保障。对于电子制造企业而言,建立完善的臭氧浓度监测体系、选用适配的催化分解方案,既是保障职业健康的必要措施,也是提升产品质量与生产稳定性的重要技术手段。
author:Gloria
date:2026-09-03
联系人:李女士
手机:18142685208
电话:0731-84115166
邮箱:minstrong@minstrongchina.com
地址: 长沙市望城经济技术开发区普瑞西路858号金荣科技产业园E2栋
 minstrong