语言选择:


污水处理厂臭氧尾气治理的催化剂选型,核心在于充分认识高湿(相对湿度常达95%以上)、含硫(H₂S浓度5-50 ppm,部分可达100 ppm以上)、含氨(NH₃浓度5-30 ppm)的工况特殊性——在此类工况下,未经针对性设计的催化剂使用寿命可缩短至正常工业尾气环境中的20%-30%。催化分解法在安全性、能耗水平和工程可操作性上均显著优于活性炭吸附法和热分解法。抗湿性、抗硫抗氨中毒能力、转化效率与空速匹配、机械强度与寿命、安全性与全生命周期成本,是污水处理厂臭氧尾气破坏催化剂选型的五大核心维度。本文从臭氧尾气来源与特征、危害分析、技术对比、催化原理、失效机制、选型要点、工程实施及实际案例等角度,系统解析污水处理厂臭氧尾气治理的催化剂技术路线。
臭氧高级氧化技术广泛应用于污水处理厂的深度处理环节,主要用于脱色、消毒以及降解难生物降解的COD。在这一过程中,臭氧投加量通常为每升水几毫克至几十毫克,其中参与氧化反应的比例有限,大量臭氧以残余形式随尾气排出。典型的尾气中臭氧体积分数约为0.5%-3%。
污水处理厂各构筑物的废气成分存在明显差异,但共性特征突出。调节池和厌氧池的废气中,H₂S浓度通常在5-50 ppm,部分高浓度工况可达100 ppm以上;NH₃浓度一般在5-30 ppm。曝气池的废气中H₂S浓度较低(通常<5 ppm),但夹带大量液滴和生物气溶胶。废气温度一般为15-35°C,相对湿度95%-100%——即使在管道输送中因降温析水,进入处理装置时仍常保持80%以上。
与燃煤烟气或化工尾气相比,污水处理厂尾气存在三个关键差异:其一,还原性硫(H₂S)与NH₃同时以较高浓度存在且比例接近;其二,水汽含量极高,几乎没有干燥段;其三,亚微米级生物气溶胶浓度高达10³-10⁵个/cm³,且具有黏附性。这些特征决定了失效模式不是单一的硫中毒,而是水汽、硫氨盐、颗粒物三重协同破坏。
臭氧具有强氧化性,尾气超标排放会带来多方面的风险。
人员健康风险方面,臭氧对眼睛结膜和整个呼吸道具有直接刺激作用。根据《工作场所有害因素职业接触限值 第1部分:化学有害因素》(GBZ 2.1-2019)的规定,工作场所空气中臭氧的最高容许浓度(MAC)为0.3 mg/m³。污水处理厂臭氧接触池、尾气破坏器附近的操作区域,如缺乏有效治理,臭氧浓度可能远超这一限值。
设备腐蚀风险方面,臭氧的强氧化性会加速金属管道、阀门、风机叶片等设备的腐蚀进程,缩短设备使用寿命,增加维护成本。臭氧接触池排出的尾气往往携带大量水汽,在管道中冷凝后形成的酸性冷凝液会进一步加剧腐蚀。
环境合规风险方面,根据《环境空气质量标准》(GB3095-2012),臭氧已被列为大气监测常规指标之一。未经处理的臭氧尾气直接排放,不仅造成近地面臭氧污染,还会面临日益严格的环保监管压力。
目前工业界处理含臭氧尾气主要有三种技术路线。
| 方法 | 原理 | 优点 | 缺点 |
|---|---|---|---|
| 活性炭吸附法 | 物理吸附 | 初期效果明显、设备简单 | 高湿度下效率骤降、易饱和、存在自燃风险 |
| 热分解法 | 高温加热(300-400°C) | 分解彻底 | 能耗极高、设备复杂、运行成本高昂 |
| 催化分解法 | 常温催化 | 能耗极低、无二次污染、适合连续运行 | 需合理选型以应对高湿含硫工况 |
催化分解法已成为污水处理厂臭氧尾气治理最主流的技术路线。
臭氧(O₃)由三个氧原子构成,属于高能态分子,在常温下可缓慢自然分解为氧气,但速率极低,无法满足工业治理的时间尺度要求。催化剂的作用在于提供一条活化能更低的反应路径。
催化分解的总反应为:2O₃ → 3O₂。当含臭氧尾气通过催化剂床层时,臭氧分子首先被吸附到催化剂表面的活性位点上。催化剂(通常以二氧化锰、氧化铜等过渡金属氧化物为活性组分)表面的活性位点向臭氧分子提供电子,使其O-O键断裂,最终转化为氧气。臭氧分解反应本身为放热过程(ΔH=-142 kJ/mol),在较高臭氧浓度下,床层温升可达10-30°C。
高性能臭氧分解催化剂通常采用锰铜复合氧化物体系,通过共沉淀、高温焙烧等工艺形成稳定的复合氧化物结构。催化剂内部分布大量微孔结构,比表面积高,可有效吸附臭氧并完成催化分解。整个催化分解过程在30-60°C的尾气温度下即可迅速完成,无需额外加热能耗。
污水处理厂的尾气环境对催化剂构成了独特的挑战,理解这三大失效机制是科学选型的前提。
水分子与臭氧分子在催化剂活性位点上存在直接竞争。测试数据显示:在臭氧进口浓度50 ppm、空速10,000 h⁻¹、25°C条件下,相对湿度从<5%升至90%时,初始转化率从99.2%降至84.6%;连续运行200小时后,90%湿度下的转化率进一步降至68.2%,比表面积下降41%。高湿度不仅造成可逆的竞争吸附,还会引发不可逆的水热老化——活性组分晶粒长大。在饱和湿度尾气中,催化剂表面易形成连续水膜,臭氧需先溶解于水膜才能扩散至活性位点,传质阻力增加一个数量级。
这是污水处理厂区别于其他工业场景最显著的特征。H₂S和NH₃共存时呈现强烈的协同效应。平行加速老化实验(RH=85%,25°C,臭氧50 ppm)表明:单独20 ppm H₂S运行300小时后转化率为52.7%;单独20 ppm NH₃为81.6%;而两者共存时转化率仅为26.8%,远快于简单叠加。其机理在于:H₂S在催化剂表面氧化为SO₂/SO₃,随即与NH₃反应生成硫酸铵或亚硫酸铵。这些铵盐在常温下为固体,快速沉积在催化剂表面和孔道内,导致比表面积从156 m²/g降至68 m²/g,孔容下降超60%。这种盐类沉积物不依赖活性组分消耗,生成速率远快于单一硫中毒。
废气中生物气溶胶粒径主要在0.1-10 µm,其中0.3-1 µm的颗粒最易进入催化剂微孔沉积;油雾来自风机润滑油挥发。这些物质既不反应也不分解,却在催化剂表面形成黏性覆盖层。实际运行数据显示:前端仅设初效过滤时,运行六个月后入口段催化剂转化率仅为新鲜样的38%,而出口段为82%。
基于上述工况特征与失效机制,污水处理厂臭氧尾气破坏催化剂的选型应重点关注以下五大核心维度。
污水处理厂尾气湿度常处于饱和状态,相对湿度>60%时,常规催化剂的分解效率即开始出现可测量的衰减。选型时应优先选用经过疏水改性或稀土掺杂的抗湿催化体系,确保在RH 90%条件下仍能稳定运行。Mn-Ce复合氧化物或Mn-Ce-Sn三元体系是优选方向——铈和锡作为抗硫助剂可有效延缓硫酸盐化速率(对比测试显示Mn-Ce催化剂在含20 ppm H₂S、RH=80%下运行500小时后转化率仍保持68%,而单一Mn催化剂仅为41%)。
含硫、含氨尾气须选用抗中毒配方的催化剂。硫化物的中毒效率与浓度呈指数关系:当H₂S浓度从1 ppm升至10 ppm,催化剂半衰期从800小时降至120小时。选型时应关注催化剂在含H₂S和NH₃混合气氛下的稳定性数据。
高效催化剂在空速5,000-10,000 h⁻¹条件下,对入口浓度1%-3%的臭氧,初始转化率应>99%,确保出口浓度低于0.1 ppm的安全限值。对于大流量场景,应优先选择可适应高空速(≥15,000 h⁻¹)的催化剂,以减小设备体积、降低风机能耗。空速是核心设计参数——空速过低导致设备过大、投资增加;空速过高则臭氧停留时间不足,分解效率下降。
催化剂在床层中需承受长期气流冲击与设备振动。机械强度不足会导致颗粒破碎、粉化,进而引起床层压降升高、风机负荷增加。正常使用寿命通常应为3-5年。
优质催化剂不含活性炭,不含可燃成分和挥发性成分,在处理高浓度臭氧时不存在因臭氧氧化放热导致的热积聚和燃损风险。选型不应只关注单价,而应综合计算全生命周期成本——包括催化剂本身费用、更换人工费、停产损失、环保合规成本等。单价便宜但寿命短、更换频次高的催化剂,年化成本往往更高。
催化剂在污水处理厂的工程实施需关注以下要点。
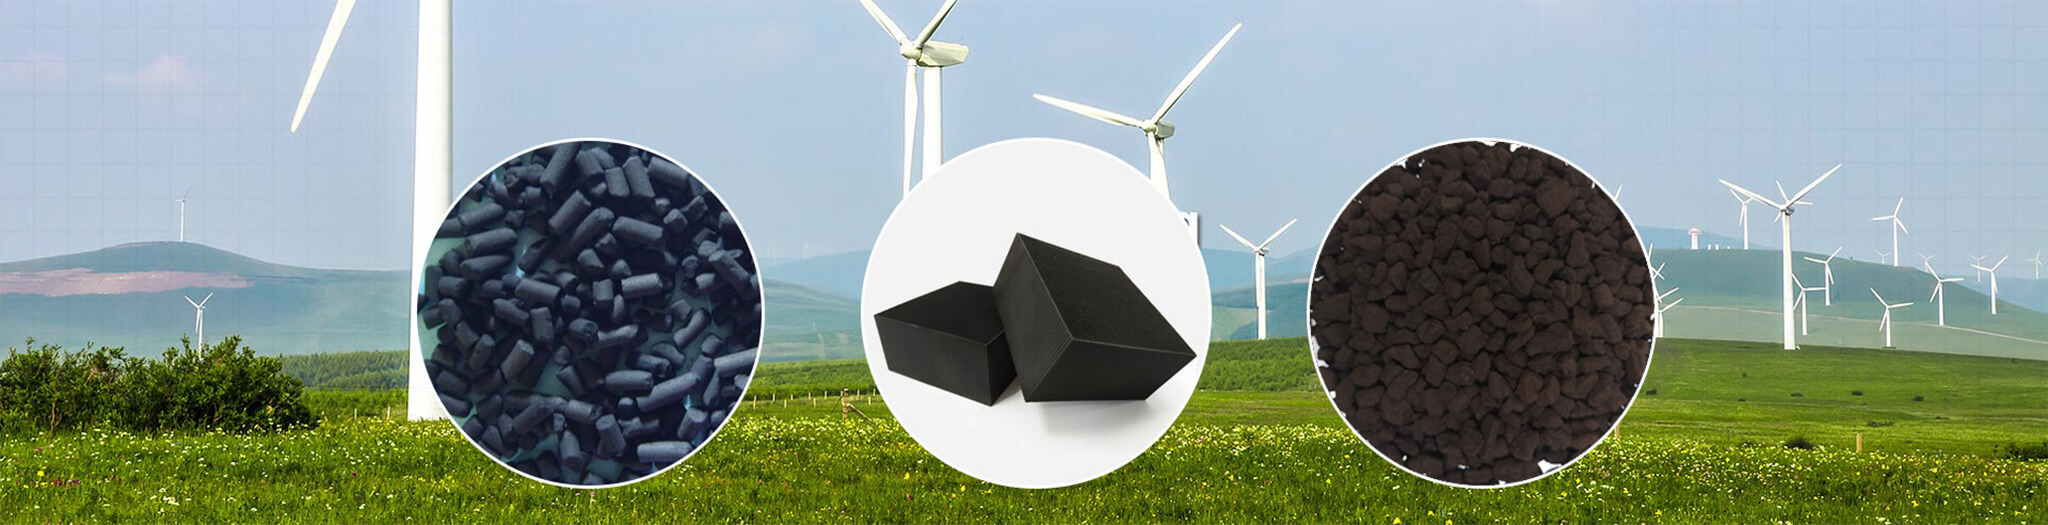
催化剂可加工为圆柱状、颗粒状或不规则颗粒等多种规格,也可根据实际需求定制。具体形态的选择应结合尾气风量、粉尘含量和安装空间等因素综合确定。
催化剂装入尾气破坏器(反应塔)中,含臭氧尾气在风机驱动下通过催化剂床层,臭氧在常温下被分解为氧气。设计关键是保证气流分布均匀和足够的接触时间。
鉴于污水处理厂尾气的高湿特性,应在催化剂床层前设置气液分离或除雾装置。对于含尘量较高的尾气,前端应设置高效过滤装置以去除气溶胶和油雾。硫化物浓度较高时,建议加装预处理装置。
应建立定期检测制度,监测催化剂床层前后的臭氧浓度变化及床层压降。当效率下降至设定阈值以下时,可评估催化剂再生方案——加热至120-150°C并吹扫2-4小时,或降低湿度至<30%运行12小时,活性可恢复90%以上。
以下案例数据来源于实际工业应用,旨在为技术评估提供参考依据。
某工业园区污水处理厂采用臭氧进行工业废水深度处理,产生了大量臭氧尾气无法达标排放。该厂采用臭氧分解催化剂500千克,装填于4台尾气破坏装置中。催化剂在室温条件下运行,有效分解了残余臭氧尾气,实现了达标排放。
某污水处理单元对臭氧尾气处理系统进行了优化改进,从工艺流程、催化剂、尾气破坏器等方面进行了系统性优化。技改实施后的运行数据表明,采用优化后催化分解工艺处理臭氧尾气,系统自动化程度高,臭氧分解率高,出气中臭氧浓度稳定达到《环境空气质量标准》(GB3095-2012)的要求。
污水处理厂臭氧尾气催化剂的选型,核心在于充分认识高湿、含硫、含氨的工况特殊性。在此类工况下,催化剂面临水汽竞争吸附、硫氨协同毒化及物理堵塞三重失效机制,未经针对性设计的催化剂使用寿命可大幅缩短。
抗湿性、抗硫抗氨中毒能力、转化效率与空速匹配、机械强度与寿命、安全性与全生命周期成本,是选型的五大核心维度。科学的选型路径应为:明确工况参数→平衡空速与效率→优先选择抗湿抗中毒配方→核算全生命周期成本→确定技术方案。
催化分解法以其技术成熟度和经济可行性,为污水处理厂臭氧尾气治理提供了可量化、可复制的工程路径。合理的催化剂选型与系统设计——包括前端预处理除湿、抗硫抗氨配方选型及运行监测预警等措施——是实现长期稳定达标排放的根本保障。
author: Gloria
date:2026/8/18
联系人:李女士
手机:18142685208
电话:0731-84115166
邮箱:minstrong@minstrongchina.com
地址: 长沙市望城经济技术开发区普瑞西路858号金荣科技产业园E2栋
 minstrong